zixun
山東茂隆新材料科技有限公司 2026-09-17 2045
今天小編來和大家聊一聊PVC土工膜焊接工藝的優缺點,下面一起來看看吧。
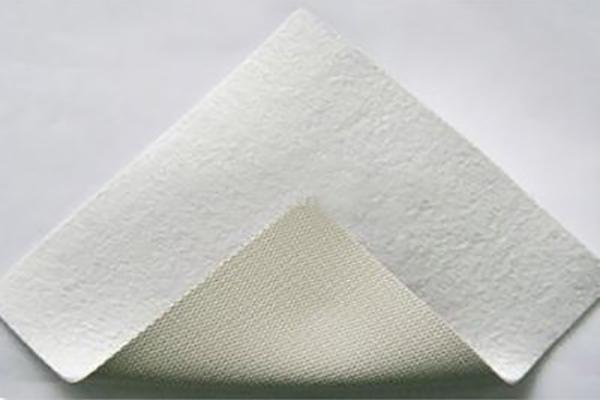
PVC土工膜采用熱楔型雙縫自動焊接機進行焊接。該機器由一個楔狀的發熱體組成,它會自動在兩片欲焊接的土工膜中間行走,并加熱融化它們的表面。隨后,通過軋輥的壓力,兩片土工膜就會被焊接在一起。
優點:
1、焊接工藝成熟,可以生產出高質量的產品。
2、焊接速度快,生產效率高。
3、焊接后的產品表面質量好,不易出現裂紋。
4、適用于各種不同類型的PVC土工膜。
缺點:
1、焊接過程中可能產生熱量和氣體,對產品的表面質量產生一定的影響。
2、焊接時需要注意焊接頭的質量和位置,否則可能會影響焊接效果。
3、焊接后的產品可能需要進行后處理,如清洗和涂覆等,以確保其質量和性能。
選擇合適的焊接工藝需要綜合考慮產品的生產需求、產品類型、焊接技術和成本等因素。
焊接法是一種常見的PVC土工膜拼接方法,廣泛應用于工程中。在進行PVC土工膜焊接接縫的時候,需要搭接長度為80-100mm。在進行焊接之前,需要清理搭接區域周圍大約200mm的膜面,可以使用濕抹布擦拭,將灰塵和污物清除干凈。焊接溫度和焊接行走速度可以進行調節和控制,最高溫度可達到300℃,最大行走速度為4.0m/min。根據施工現場的環境溫度和膜的厚度,通過試驗得知,焊接溫度可以控制在大約250℃左右,行走速度可以控制在0.8-1.2m/min。
施工的難點和重點是根據當天的溫度、濕度、通風狀況和PVC膜的熔點范圍來調節焊接機器的溫度和爬行速度。PVC膜的焊接熔點為175℃,在一般情況下,焊機的溫度會隨著外界溫度的變化而調整,當外界溫度較高時,焊機的溫度需要降低,而爬行速度可以適當加快;在野外施工時,如果風力較大,則需要將機器的溫度調高適度。由于PVC膜的熔點范圍較窄,溫度的控制比較困難,如果溫度過高,容易產生碳化和燒焦現象;如果溫度過低,則焊接效果不牢固,容易剝離。在工程應用過程中,每天在進行焊接之前都需要進行溫度調試和焊接試驗,確定當天的焊接溫度和爬行速度,并在確定后不再進行調整;同時,焊接試樣也需要確保充分焊接,焊縫清晰透明,無夾渣,無白色氣泡漏點,不出現焊接過度的熔點或焊縫跑邊等粘接不良現象。
PVC土工膜焊接完成后,需要等待約12小時左右進行強度恢復。在此期間,不能立即進行強度測試。待一定時間過去,強度回復提升后,可以對焊縫的焊接性能進行測試。然后修復任何漏焊或焊接不良的地方。
PVC土工膜焊接法缺點:
1、焊接法的質量受多種因素影響,如膜的厚度、氣溫、風力、濕度、電壓、墊層平整度、壓力和行進速度等。因此,焊接質量不穩定。最初使用的是熱楔式自動爬行焊機,在室內試焊時,保持在大約180℃的溫度下可以保證焊接質量。然而,在實際現場焊接時,受到室外溫度變化和風的影響,很難控制焊機在一個特定的溫度范圍內。因此,焊接人員必須隨時調整焊機的溫度,導致工作緊張同時膜很薄,焊縫均勻性很差,常常出現焊漏或者焊焦的問題。幾乎每延米都存在問題。這樣的焊接質量是不合格的。
2、在焊接過程中應避免停頓,因為停頓可能導致焊接質量不均。
3、焊接寬度過小,很難確保其強度和止水效果。
4、對施工人員的技術要求非常高。
Demand feedback